
Publicaciones
Publicación
Cargando el contenido.
Filial en México del Grupo Küttner
Matriz BrasilPublicaciones
Cargando el contenido.
7 de julio de 2026
Al terminar el moldeo, la arena sale cargada de resina, aglutinantes y finos. Recuperarla térmicamente devuelve un grano limpio al proceso y reduce la compra de arena nueva.
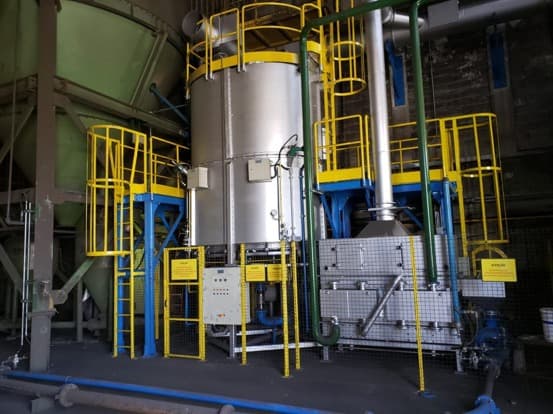
Cuando una fundición termina el proceso de moldeo, la arena no desaparece. Sale del molde cargada de resina, aglutinantes, polvo de carbón y residuos orgánicos. Ahí nace una decisión que define el costo y la sostenibilidad de la operación: desechar o recuperar.
La mayoría de las fundiciones desecha. Y eso sale caro.
Recuperar la arena térmicamente es hacer que el grano nazca de nuevo: limpio y listo para volver al proceso, con propiedades incluso mejores que las de la arena recién extraída. Esa transformación cambia la economía de la planta: baja el costo del insumo, corta el desperdicio y mejora los indicadores ambientales.
Küttner NBS lleva más de 40 años desarrollando sistemas de recuperación térmica para fundiciones no-bake en Brasil y en las Américas. Las fundiciones que recuperan térmicamente su arena —de resina o verde— ganan eficiencia, refuerzan su competitividad y se adelantan en sostenibilidad.
En este artículo explicamos qué es la recuperación térmica de arena, por qué es más completa que la recuperación mecánica aislada, cómo se distinguen los procesos de arena-resina y arena verde, y qué resultados concretos aporta a la fundición.
La recuperación térmica usa alta temperatura para quemar por completo los residuos orgánicos (resinas, aglutinantes y polvo de carbón) que quedan en la arena después del moldeo. El resultado es arena limpia, reutilizable como nueva.
A diferencia de la recuperación mecánica —que usa atrición y cribado—, la térmica es más completa. No solo retira los residuos orgánicos: también estabiliza térmicamente los granos y los redondea, lo que mejora el acabado del molde y reduce el consumo de resina.
En la recuperación mecánica aislada se recupera arena, pero con límites:
En la recuperación térmica, la arena vuelve como nueva:
La diferencia en la caja: menos compra de arena nueva. Para una fundición mediana, eso representa un ahorro de decenas de miles de reales al año.
El objetivo es el mismo —devolver arena limpia—, pero los procesos difieren porque los contaminantes no son iguales.
Composición del residuo: resinas sintéticas (fenol-formaldehído, poliéster y otras), polvo de carbón y aglutinantes orgánicos.
Temperatura de operación: 500 a 700 °C, según la resina y el diseño del equipo.
Mecanismo: oxidación térmica que quema por completo la resina y deja sílice en un ambiente isotérmico.
El desafío técnico de esa temperatura exige:
Ventaja: la arena recuperada sale entre 500 y 700 °C, ya enfriada por el sistema y lista para usarse.
Composición del residuo: bentonita (arcilla), humedad, resina residual de machos y polvo de carbón.
Temperatura de operación: 600 a 900 °C, menos agresiva que en el proceso de resina.
La bentonita no se quema como la resina: hay que desactivarla térmicamente y después retirarla de forma mecánica. Eso exige más etapas, aunque la temperatura puede ser algo menor que en la resina.
Ventaja: un control más fino del proceso, menor riesgo de sinterización y arena verde recuperada prácticamente como nueva.
Todo el proceso se opera con PLC y varios termopares:
La arena recuperada térmicamente puede reutilizarse de 8 a 15 veces, o más, antes del descarte final. Eso reduce de forma drástica la compra de arena nueva, el insumo que más pesa en el presupuesto de una fundición.
A diferencia de la recuperación mecánica, la térmica elimina los residuos orgánicos e inorgánicos. Los moldes hechos con esa arena pueden superar en calidad a los de arena nueva, porque el grano queda más redondeado y térmicamente estable después de la quema.
Cada grano dura más ciclos, lo que reduce el volumen total de descarte y la necesidad de reponer arena nueva.
Menos descarte significa menos costo de disposición final, menos impacto ambiental y una mejor evaluación en auditorías ESG.
La recuperación térmica es uno de los pilares de la fundición verde. Los clientes, sobre todo los grandes OEM, empiezan a exigirlo a sus proveedores.
Con el PLC controlando el proceso, las variaciones de calidad caen. Menos scrap significa menos retrabajo y más margen.
El mismo sistema puede recuperar arena-resina y arena verde, con ajuste de parámetros. Es útil cuando la fundición trabaja con ambos.
La recuperación térmica tiene más sentido en operaciones que:
La recuperación térmica no es un equipo aislado. Forma parte del circuito completo de arena: shake-out, enfriamiento, transporte, recuperación mecánica, recuperación térmica, almacenamiento y mezcladora.
1. Volumen de arena por hora. Si el proceso produce 50 t/h de arena usada, el sistema térmico necesita procesar al menos el 15 % de ese volumen para eliminar el descarte.
2. Tipo de arena. La arena-resina exige una combustión más intensa. La arena verde necesita más etapas, pero puede trabajar a menor temperatura.
3. Mezcla de piezas y tasa de reúso. Una fundición que reutiliza la arena 10 veces necesita menos capacidad térmica que una que lo desecha todo. El tamaño de las piezas y la relación arena/metal afectan la velocidad de desmoldeo.
4. Espacio disponible. Los sistemas térmicos ocupan cámara de combustión, enfriador, ciclón y filtro de mangas. Algunas plantas piden un layout vertical, más compacto, y otras uno horizontal.
5. Integración con lo que ya existe. Si ya hay shake-out, transporte neumático o recuperación mecánica, cada enlace cambia el dimensionamiento.
Sistemas de recuperación térmica por combustión a gas:
En Küttner No-Bake Solutions, cada proyecto empieza con un estudio técnico y económico.
Ambas usan combustión a gas. La arena-resina pide temperatura alta (500 a 700 °C) y quemadores más potentes. La arena verde opera en un rango algo menor y con más etapas mecánicas. En la práctica, la diferencia de consumo de gas es de aproximadamente 10 a 15 %. La mayor diferencia está en la complejidad del sistema: la arena verde implica cuatro etapas y un mayor costo de capital.
De 8 a 15 ciclos, o más, es realista tanto para resina como para verde, frente a 3 a 5 ciclos con recuperación mecánica aislada. La duración exacta depende del tipo de pieza, de la temperatura de colada y del control de proceso. Una fundición bien operada supera los 10 ciclos.
La emisión principal es formaldehído (resina fenol-formaldehído) y partículas finas. El sistema ya incluye separador ciclónico y filtro de mangas. Si la norma local exige más —lavador u oxidador catalítico—, se puede integrar. Conviene revisar el cumplimiento local con Küttner.
Para una fundición mediana (50 a 100 t/h de arena procesada), el retorno típico está entre 2 y 4 años. Las variables clave son el precio de la arena nueva y el volumen procesado. Las fundiciones de acero suelen recuperar la inversión antes que las de aluminio, porque la arena es más cara.
Sí, con reservas. El mismo horno procesa ambas con ajuste de temperatura y de alimentación. Alternar mucho —una corrida de resina y otra de verde— aumenta la complejidad operativa. Lo ideal es tener una o dos líneas separadas o, con un solo horno, procesar por periodos (por ejemplo, un turno de resina y otro de verde).
Sí, si la temperatura está controlada. La sinterización aparece cuando la arena permanece demasiado tiempo por encima de cierto umbral. Un buen enfriamiento lo evita. La arena sale entre 500 y 700 °C y se enfría rápido, de modo que la refractariedad se mantiene.
En conjunto, es positivo: menos arena nueva, menos residuo a confinamiento y mejor evaluación ESG. Las emisiones se controlan con el sistema de extracción. El agua de enfriamiento se puede reutilizar en circuito cerrado.
La recuperación térmica responde a un problema silencioso y caro: la arena se degrada después del moldeo y la planta sigue comprando arena nueva.
Sea arena-resina o verde, el mecanismo es el mismo: quemar o desactivar térmicamente los residuos y devolver arena recuperada al proceso. El resultado es ahorro de insumo, menos descarte, mejor calidad de molde y sostenibilidad como diferencial.
Si su fundición opera en no-bake y busca convertir ese costo en eficiencia, el siguiente paso es hablar con quien lleva más de 40 años desarrollando estos sistemas.